Shunda Road, อุทยานอุตสาหกรรมวิทยาศาสตร์และเทคโนโลยี Lincheng Town


การอบชุบด้วยความร้อนสำหรับการหล่อเป็นวงจรความร้อนที่ควบคุมซึ่งใช้หลังจากการแข็งตัวเพื่อปรับเปลี่ยนโครงสร้างจุลภาคของโลหะหล่อ และบรรลุคุณสมบัติทางกลที่ต้องการ สถานะความเค้นตกค้าง และความเสถียรของมิติ สำหรับการหล่อเหล็กและโลหะผสมสูงส่วนใหญ่ นี่ไม่ใช่ตัวเลือกเสริม เป็นขั้นตอนที่จะเปลี่ยนชิ้นส่วนที่หล่อให้เป็นส่วนประกอบทางวิศวกรรมที่เชื่อถือได้
การรักษาความร้อนในการหล่อโลหะคืออะไร?
ที่แกนกลาง การอบชุบด้วยความร้อนประกอบด้วยสามขั้นตอน: ให้ความร้อนแก่การหล่อจนถึงอุณหภูมิที่กำหนด และคงไว้ตรงนั้นเป็นระยะเวลาหนึ่งที่เรียกว่า "การแช่" จากนั้นจึงทำให้หล่อเย็นลงในอัตราที่ควบคุมได้ อัตราการทำความร้อนและความเย็น อุณหภูมิสูงสุด และเวลาในการแช่จะเป็นตัวกำหนดโครงสร้างจุลภาคขั้นสุดท้าย สำหรับเหล็กกล้าคาร์บอน โดยปกติเป้าหมายจะเป็นออสเทนไนซ์ที่อุณหภูมิประมาณ 850–950 องศาเซลเซียส ตามด้วยเส้นทางการทำความเย็นที่เลือกอย่างจงใจ สำหรับสเตนเลสและซูเปอร์อัลลอย กระบวนการอาจรวมถึงการบำบัดสารละลายที่อุณหภูมิสูงขึ้นและการบ่มที่ตามมาเพื่อตกตะกอนขั้นตอนการเสริมกำลัง
- ควบคุมอัตราการทำความร้อนเพื่อหลีกเลี่ยงการเปลี่ยนแปลงอุณหภูมิและการบิดเบือน
- เวลาในการแช่จะเหมาะกับความหนาของส่วน ไม่ใช่แค่น้ำหนักของชิ้นส่วนเท่านั้น
- อัตราการทำความเย็นที่เลือกตามผลิตภัณฑ์แปรรูปที่ต้องการ: เฟอร์ไรต์, เพิร์ลไลต์, เบนไนต์ หรือมาร์เทนไซต์
เหตุใดการอบชุบด้วยความร้อนจึงมีความสำคัญสำหรับการหล่อ?
การอบชุบด้วยความร้อนมีความสำคัญเนื่องจากจะเปลี่ยนโครงสร้างเดนไดรต์แบบหล่อและแบบแยกส่วนให้เป็นเมทริกซ์ที่สม่ำเสมอมากขึ้น โดยมีความแข็งแรง ความเหนียว และความเสถียรตามข้อกำหนดจำเพาะ หากไม่มีมัน การหล่อจะคงความเค้นภายในสูงและคุณสมบัติทางกลที่ด้อยกว่า
- บรรเทาความเครียดที่ตกค้าง เพื่อป้องกันการบิดเบือนระหว่างการตัดเฉือนและการบริการ
- ปรับปรุงคุณสมบัติทางกล ซึ่งรวมถึงความต้านทานแรงดึง ความต้านแรงดึง ความต้านทานแรงกระแทก และความเหนียว
- ควบคุมความแข็งได้ เพื่อความทนทานต่อการสึกหรอหรือตัดง่าย
- ความสามารถในการแปรรูปที่ดีขึ้น ผ่านโครงสร้างที่นุ่มนวลและสม่ำเสมอยิ่งขึ้น
- ความมั่นคงในระยะยาว สำหรับชิ้นส่วนที่ต้องสัมผัสกับอุณหภูมิสูง เช่น ลูกกลิ้งเตาหลอมและอุปกรณ์จับยึดการรักษาความร้อน
กระบวนการบำบัดความร้อนทั่วไปสำหรับการหล่อ
กระบวนการบำบัดความร้อนทุกขั้นตอนถูกกำหนดโดยเส้นทางเวลา-อุณหภูมิ และทางเลือกระหว่างกระบวนการเหล่านี้จะถูกกำหนดโดยโครงสร้างจุลภาคและคุณสมบัติสุดท้ายที่ต้องการ ตารางด้านล่างสรุปรอบที่พบบ่อยที่สุดสำหรับการหล่อเหล็ก พารามิเตอร์ที่แน่นอนจะขึ้นอยู่กับเกรดโลหะผสม ความหนาของหน้าตัด และข้อกำหนดเฉพาะเสมอ
| กระบวนการ | ช่วงความร้อนทั่วไป | วิธีการทำความเย็น | วัตถุประสงค์หลัก |
|---|---|---|---|
| การหลอม | 850–950 องศาเซลเซียส | เตาเย็น | การทำให้อ่อนลงและการแปรรูป |
| การทำให้เป็นมาตรฐาน | 850–950 องศาเซลเซียส | แอร์เย็น | การขัดเกลาเกรนและความแข็งแรงที่สูงขึ้น |
| การดับ | 850–950 องศาเซลเซียส | น้ำมัน น้ำ หรือสารดับโพลีเมอร์ | การแข็งตัว |
| การแบ่งเบาบรรเทา | 150–650 องศาเซลเซียส | อากาศหรือเตาเย็น | การบรรเทาความเครียดและการปรับความเหนียว |
| คลายเครียด | 550–650 องศาเซลเซียส | เย็นช้า | การกำจัดความเครียดที่เหลือ |
| โซลูชั่นการรักษาริ้วรอยแห่งวัย | 980–1200 องศาเซลเซียส 480–900 องศาเซลเซียส | ดับวัย | การตกตะกอนแข็งตัว |
ความสม่ำเสมอของอุณหภูมิภายในโหลดมีความสำคัญมากกว่าค่าที่ตั้งไว้บนตัวควบคุม ความแตกต่าง 10–20 °C ระหว่างจุดศูนย์กลางและขอบของโหลดสามารถเปลี่ยนความแข็งสุดท้ายของชิ้นส่วนได้หลาย HRC นั่นคือเหตุผล เพิ่มประสิทธิภาพการออกแบบถาดอบความร้อนเพื่อความสม่ำเสมอของอุณหภูมิเตาเผา เป็นหนึ่งในการปรับปรุงคุณภาพที่คุ้มต้นทุนมากที่สุดที่โรงหล่อสามารถทำได้
วิธีเลือกรอบการรักษาความร้อนที่เหมาะสม
เริ่มต้นด้วยคุณสมบัติทางกลที่จำเป็นและเอกสารข้อมูลโลหะผสม ไม่ใช่สูตรทั่วไป นี่เป็นสิ่งสำคัญอย่างยิ่งสำหรับการหล่อเนื่องจากโครงสร้างแบบหล่อได้รับผลกระทบจากขนาดหน้าตัดและสภาวะความเย็นในแม่พิมพ์อยู่แล้ว
เกรดโลหะผสม
เอกสารข้อมูลวัสดุจะให้อุณหภูมิออสเทนไนซ์หรืออุณหภูมิการบำบัดที่แนะนำ องค์ประกอบทางเคมีและความเทียบเท่าของคาร์บอนเป็นตัวกำหนดความสามารถในการชุบแข็ง
เรขาคณิตส่วน
ส่วนที่มีน้ำหนักมากต้องใช้เวลาในการแช่นานขึ้นและอัตราการดับช้าลง การเปลี่ยนแปลงที่คมชัดควรได้รับการปกป้องด้วยการควบคุมความเย็น
คุณสมบัติเป้าหมาย
ข้อมูลจำเพาะจะกำหนดความแข็ง ความต้านแรงดึง การยืดตัว หรือความทนทานต่อแรงกระแทก ต้องเลือกวงจรเพื่อให้ถึงช่วงนั้นด้วยโครงสร้างการหล่อจริง
สภาพแวดล้อมการบริการ
การใช้งานที่มีอุณหภูมิสูง กัดกร่อน หรือสึกหรอหนักจำเป็นต้องพิจารณาเป็นพิเศษ เช่น การรักษาเสถียรภาพ การตกตะกอนให้แข็งตัว หรือการปรับสภาพพื้นผิว
สำหรับการหล่อที่ใช้ในสภาพแวดล้อมที่มีอุณหภูมิสูง เช่น ลูกกลิ้งของเตาหลอม ส่วนประกอบของเตาเผา หรือเครื่องมือในการอบชุบด้วยความร้อน วัฏจักรนี้ควรทำให้โครงสร้างมีความเสถียรต่อการคืบคลานและออกซิเดชันในระยะยาว นี่คือจุดที่ประสบการณ์กับโลหะผสมทนความร้อนมีความสำคัญ: โรงหล่อที่หล่อและอบชุบด้วยความร้อนเป็นประจำกับวัสดุเหล่านี้รู้วิธีสร้างสมดุลระหว่างความแข็งแรงและความเหนียว
เครื่องมือบำบัดความร้อน: ตัวแปรที่ถูกมองข้าม
เครื่องมือรักษาความร้อนส่งผลโดยตรงต่อความสม่ำเสมอของการทำความร้อนและความเย็น การบิดเบือนของชิ้นส่วน และปริมาณงานเป็นชุด ดังนั้นจึงสมควรได้รับความสนใจทางวิศวกรรมเช่นเดียวกับโปรแกรมเตาเผา
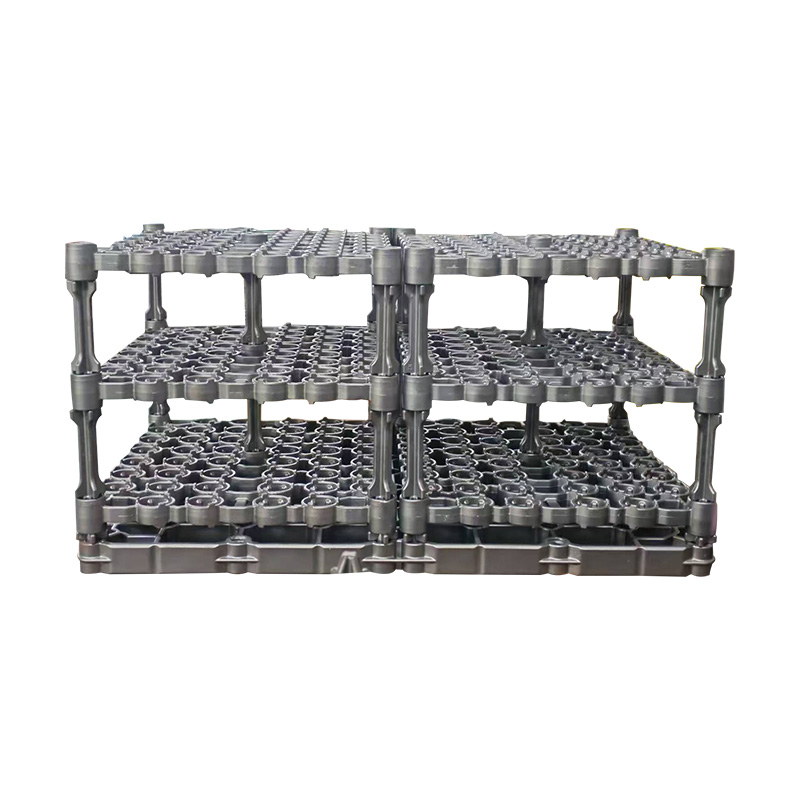
ตะกร้าวางซ้อนกันได้สำหรับเตาเผาแบบหลุม
ตะกร้าแบบวางซ้อนกันได้ช่วยเพิ่มการใช้งานเตาเผาและความสม่ำเสมอของอุณหภูมิโดยปล่อยให้ทางเดินก๊าซเปิดอยู่ระหว่างชั้นต่างๆ เตาหลอมหลุมแนวตั้งเป็นเรื่องปกติสำหรับการหล่อขนาดเล็กหรือขนาดกลาง และ ตะกร้าเตาชนิดวางซ้อนกันได้ สามารถวางซ้อนกันได้สูงสองหรือสามระดับโดยไม่ทำให้อุณหภูมิสม่ำเสมอ
 OEM/ODM ตะกร้าวางซ้อนกันได้สำหรับการรักษาความร้อนสำหรับซัพพลายเออร์เตาเผาชนิดดี บริษัท ในฐานะที่เป็นตะกร้าวางซ้อนการรักษาความร้อนของจีนสำหรับผู้จัดจำหน่ายเตาชนิดดีและบริษัท OEM/ODM Xinghua Jinniu การบำบัดความร้อนแบบกำหนดเองแบบมืออาชีพ... ดูผลิตภัณฑ์ →
ถาดฐานและการควบคุมพื้นที่สัมผัส
ถาดฐานที่มีพื้นที่สัมผัสลดลงช่วยป้องกันจุดร้อนและเย็นในท้องถิ่น และเป็นปัจจัยสำคัญในการสร้างความสม่ำเสมอทางความร้อน ก ถาดฐานหล่อสแตนเลส ใช้ช่องเปิดและส่วนรองรับที่ยกขึ้นเพื่อลดรอยสัมผัสขณะเดียวกันก็รักษาชิ้นส่วนให้มั่นคง ความสัมพันธ์ระหว่างพื้นที่สัมผัสและการไหลของความร้อนจะอธิบายเพิ่มเติมในบทความด้านเทคนิคนี้ การออกแบบพื้นที่สัมผัสถาดฐาน .
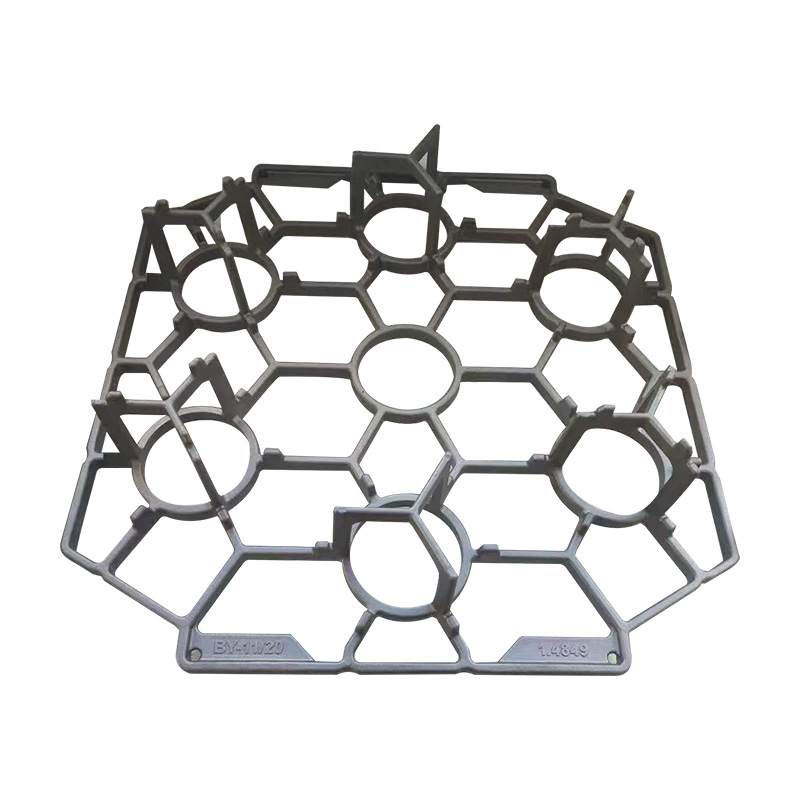 ผู้ผลิตถาดฐานหล่อสแตนเลส OEM/ODM, บริษัท ในฐานะผู้จัดจำหน่ายถาดฐานหล่อสแตนเลสของจีนและบริษัท OEM/ODM Xinghua Jinniu ถาดฐานหล่อสแตนเลสแบบมืออาชีพแบบกำหนดเอง ... ดูผลิตภัณฑ์ →
กรอบวัสดุสำหรับเรขาคณิตที่ซับซ้อน
โครงวัสดุรองรับชิ้นส่วนตามจุดที่กำหนดโดยไม่ปิดกั้นบรรยากาศเตาเผา ซึ่งป้องกันการหย่อนคล้อยและปรับปรุงการไหลของความร้อน ก กรอบวัสดุสำหรับการโหลดการบำบัดความร้อน สามารถออกแบบให้เข้ากับรูปร่างของชิ้นส่วน โดยยึดการหล่อให้อยู่ในรูปทรงที่ถูกต้องโดยปล่อยให้พื้นผิวส่วนที่เหลือเปิดออกสู่บรรยากาศเตาเผา
 OEM/ODM พรีซิชั่หล่อวัสดุรักษาความร้อนผู้จัดจำหน่ายกรอบ บริษัท ในฐานะที่เป็นผู้จัดจำหน่ายกรอบวัสดุการรักษาความร้อนหล่อความแม่นยำของจีนและ บริษัท OEM / ODM Xinghua Jinniu มืออาชีพที่กำหนดเองความแม่นยำ Casti ... ดูผลิตภัณฑ์ →
โซลูชันทั้งสามนี้ผ่านการหล่ออย่างแม่นยำในเหล็กกล้าไร้สนิมทนความร้อน ซึ่งผลิตภายใต้การควบคุมคุณภาพเดียวกันกับชิ้นส่วนที่ขนส่ง การผลิตภายในองค์กรช่วยให้สามารถปรับรูปทรงฟิกซ์เจอร์ได้อย่างรวดเร็วเมื่อลูกค้าแนะนำกลุ่มชิ้นส่วนใหม่
ข้อบกพร่องทั่วไปในการรักษาความร้อนและวิธีหลีกเลี่ยง
ข้อบกพร่องด้านการบำบัดความร้อนที่พบบ่อยที่สุดมีสาเหตุมาจากความร้อนไม่สม่ำเสมอ การระบายความร้อนที่ไม่สามารถควบคุมได้ หรือสภาพแวดล้อมของเตาเผาที่ไม่เสถียร และข้อบกพร่องแต่ละข้อสามารถป้องกันได้ด้วยการเปลี่ยนแปลงกระบวนการและเครื่องมือ
- การบิดเบือน เกิดจากความร้อนไม่สม่ำเสมอหรือความเย็นเร็วเกินไป การยึดติดและการอุ่นเครื่องอย่างเหมาะสมจะช่วยลดความเสี่ยง
- แคร็ก เนื่องจากความเครียดจากความร้อนสูง ลดความรุนแรงของการดับและออกแบบมุมภายในที่แหลมคม
- ออกซิเดชันและการแยกคาร์บอน ที่อุณหภูมิสูง จำเป็นต้องมีบรรยากาศการป้องกันหรือสุญญากาศสำหรับเหล็กกล้าคาร์บอนสูงและเหล็กกล้าเครื่องมือ
- ความแข็งไม่สม่ำเสมอ เกิดจากความหนาแน่นของโหลดต่ำหรือการวางเทอร์โมคัปเปิล กำหนดค่าโหลดใหม่และปรับปรุงการไหลเวียนของก๊าซ
ในระหว่างการบำบัดความร้อนด้วยสุญญากาศ ความสะอาดของฟิกซ์เจอร์และองค์ประกอบของวัสดุยังส่งผลต่อพฤติกรรมการปล่อยก๊าซของโหลดอีกด้วย ที่ ผลการไล่แก๊สของถาดอบความร้อนภายใต้สุญญากาศ สามารถเปลี่ยนคุณภาพพื้นผิวของชิ้นงานได้ ดังนั้นรอบสุญญากาศหลายๆ รอบจึงต้องยืดออกเพื่อให้ฟิกซ์เจอร์และชิ้นส่วนปล่อยก๊าซที่ถูกดูดซับ
คำถามที่พบบ่อย
การหล่อทั้งหมดจำเป็นต้องได้รับการบำบัดความร้อนหรือไม่?
ไม่ การหล่อเหล็กสีเทามักจะเป็นแบบหล่อ และชิ้นส่วนอะลูมิเนียมบางส่วนก็หล่อในสภาพที่ตรงตามข้อกำหนดอยู่แล้ว อย่างไรก็ตาม การหล่อเหล็ก การหล่อเหล็กดัด และส่วนประกอบโลหะผสมสูงส่วนใหญ่จำเป็นต้องมีวงจรความร้อนอย่างน้อยหนึ่งรอบเพื่อให้เป็นไปตามข้อกำหนดคุณสมบัติทางกล
ความแตกต่างระหว่างการหลอมและการทำให้เป็นมาตรฐานคืออะไร?
การหลอมจะทำให้การหล่อเย็นลงอย่างช้าๆ ในเตาเผา ทำให้เกิดโครงสร้างเฟอร์ริติก-เพิร์ลลิติกที่อ่อนนุ่ม เหมาะสำหรับการตัดเฉือน การทำให้ความเย็นในอากาศเป็นปกติ ทำให้เกิดไข่มุกที่ละเอียดขึ้นและมีความแข็งแรงสูงขึ้น เลือกการทำให้เป็นมาตรฐานเมื่อคุณต้องการคุณสมบัติทางกลที่ดีขึ้น และการหลอมเมื่อคุณต้องการความนุ่มนวลสูงสุด
การให้ความร้อนสามารถทำซ้ำได้หรือไม่?
ใช่ แต่ไม่ใช่โดยไม่มีความเสี่ยง วงจรซ้ำๆ อาจทำให้เมล็ดพืชเจริญเติบโต การแยกสลายคาร์บอนของพื้นผิว หรือเกิดตะกรันมากเกินไป หากรอบแรกพลาดความแข็งเป้าหมาย ชิ้นส่วนมักจะได้รับความร้อนซ้ำหนึ่งครั้ง แต่ซัพพลายเออร์ควรประเมินโครงสร้างจุลภาคและสภาพพื้นผิวก่อน
ผู้ซื้อจะตรวจสอบได้อย่างไรว่าการหล่อได้รับการบำบัดความร้อนอย่างถูกต้อง?
ขอใบรับรองการรักษาความร้อนพร้อมแผนภูมิอุณหภูมิเวลา ผลความแข็ง และข้อมูลการทดสอบแรงดึงหรือแรงกระแทก ในกรณีที่จำเป็น ซัพพลายเออร์ที่เชื่อถือได้ยังสามารถแสดงบันทึกเตาเผาและมาตรฐานที่ใช้ได้อีกด้วย หากการหล่อเกิดการบิดเบี้ยวในภายหลังในระหว่างการตัดเฉือน การบรรเทาความเครียดอาจถูกข้ามหรือทำให้สั้นลง
วิธีที่คุ้มค่าที่สุดในการรับการบำบัดความร้อนอย่างถูกต้องคือการเลือกซัพพลายเออร์การหล่อที่ควบคุมลูปการบำบัดความร้อนทั้งหมด รวมถึงการฟิกซ์เจอร์ การโหลดเป็นชุด และการตรวจสอบ ที่ Xinghua Jinniu Machinery Manufacturing Co., Ltd. การอบชุบด้วยความร้อนเป็นส่วนหนึ่งของระบบคุณภาพเดียวกันกับการหลอม การหล่อ และการตกแต่ง ดังนั้นวงจร เครื่องมือ และข้อมูลการตรวจสอบจึงอยู่ภายใต้หลังคาเดียวกัน